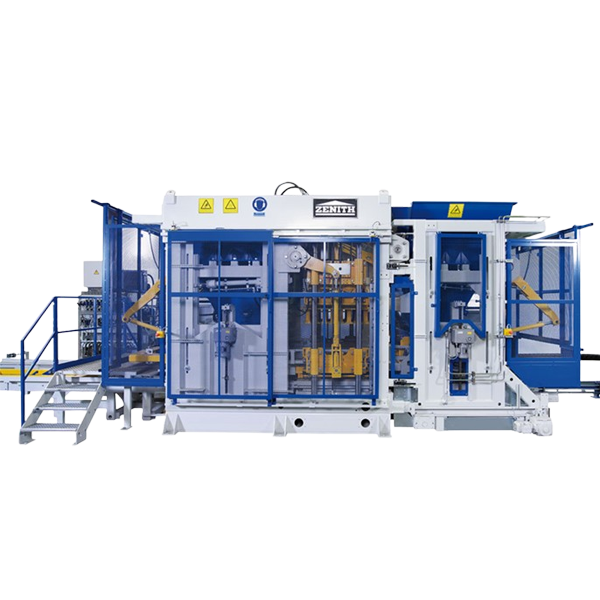
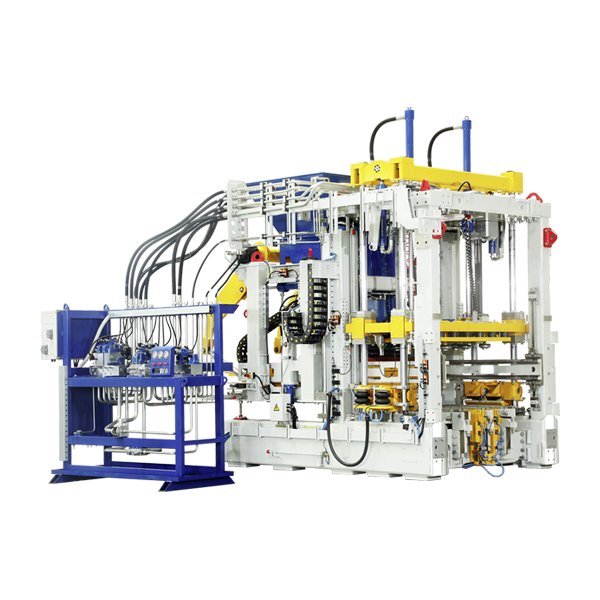
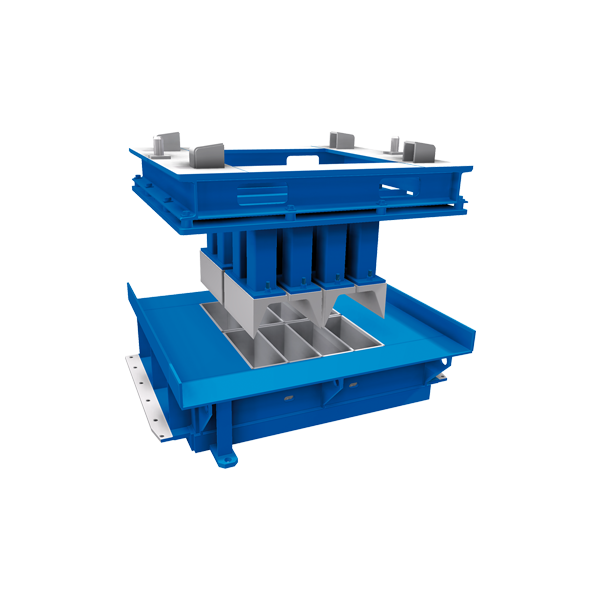
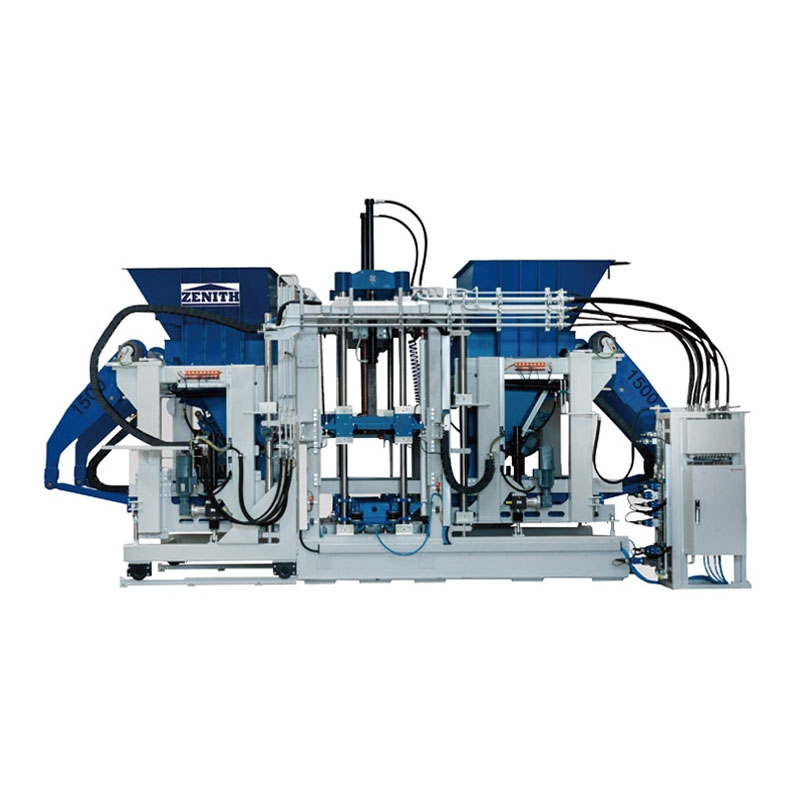
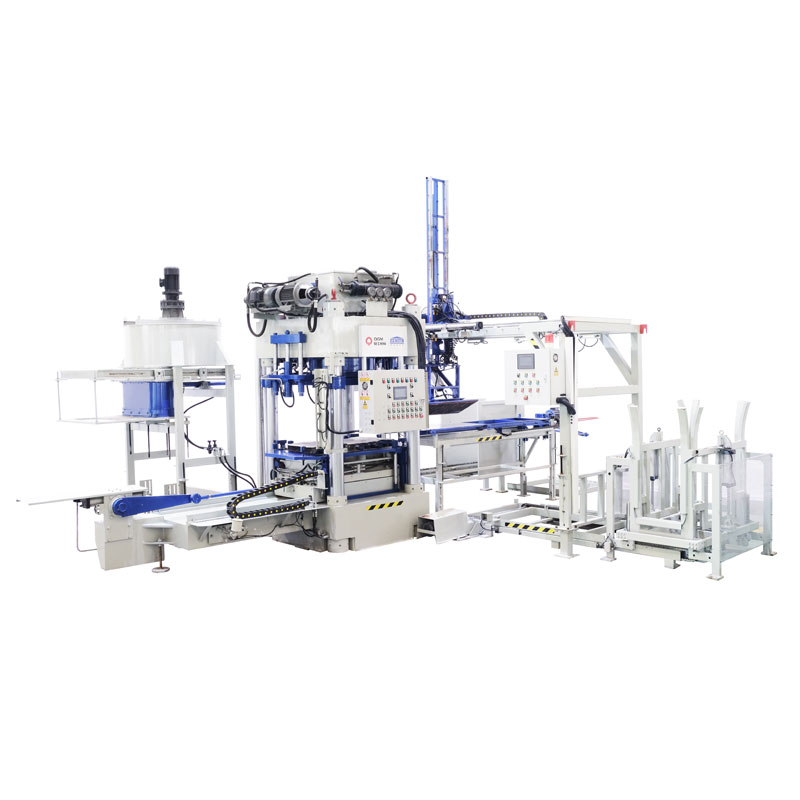
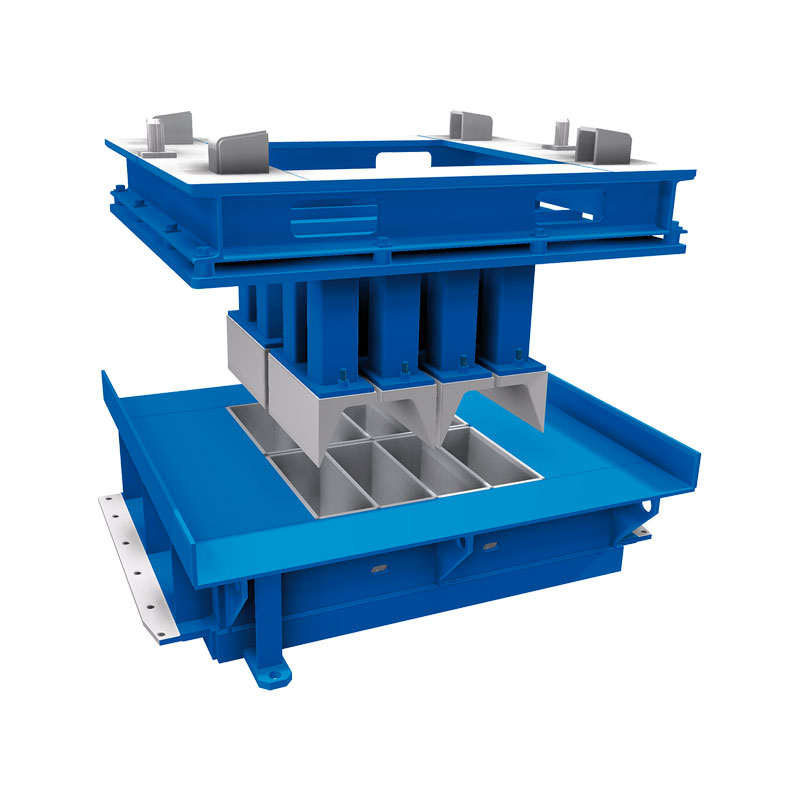
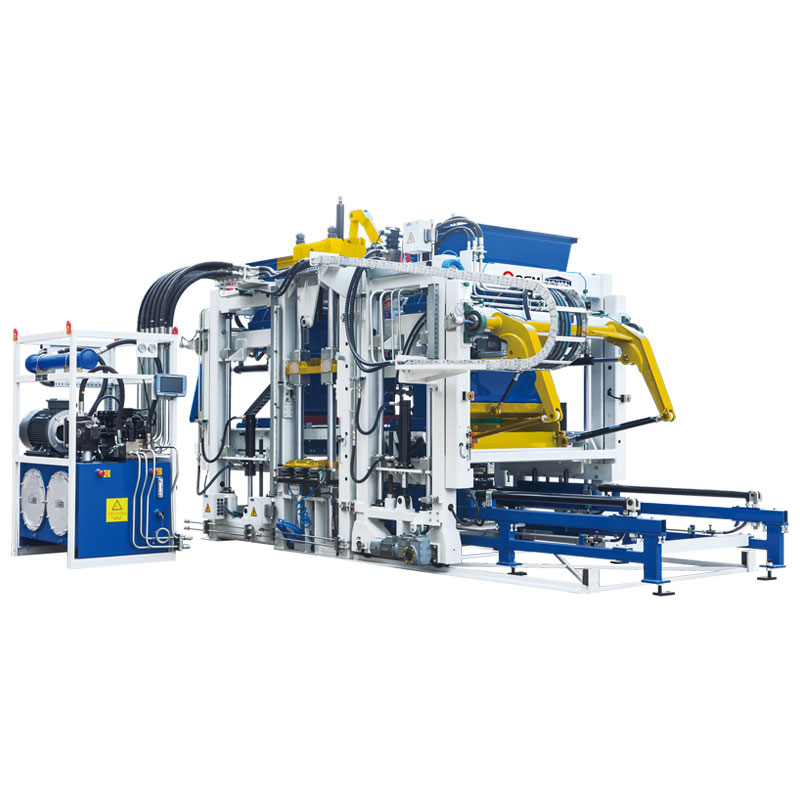
بلاک مینوفیکچررز کو لاگت کے ڈھانچے کا سامنا کرنا پڑتا ہے جو دھوکہ دہی سے آسان ہے۔ سیمنٹ، مجموعی، پانی، توانائی، مزدوری، سانچوں، اور دیکھ بھال اہم آدانوں ہیں. فروخت کی قیمت مقامی مارکیٹ کے ذریعہ مقرر کی جاتی ہے۔ مارجن کا تعین اس بات سے ہوتا ہے کہ ان ان پٹ کو قابل فروخت بلاکس میں کتنی مؤثر طریقے سے تبدیل کیا جاتا ہے۔ اےکیو جی ایم بلاک بنانے والی مشیناس مارجن کے مسئلے کو اس مقام پر حل کرتا ہے جہاں ان پٹ کو تبدیل کیا جاتا ہے: فارمنگ سائیکل۔ یہ مسترد شدہ بلاکس میں ضائع ہونے والے مواد کی مقدار کو کم کرتا ہے، ہر پیلیٹ کو تیار کرنے کے لیے درکار وقت کو کم کرتا ہے، لائن چلانے کے لیے درکار مزدوری کو کم کرتا ہے، اور مشین کی سروس لائف پر دیکھ بھال کے بوجھ کو کم کرتا ہے۔ یہ مارکیٹنگ کے دعوے نہیں ہیں۔ وہ قابل پیمائش اثرات ہیں جن کی خریدار خریداری سے پہلے لاگت کے مطالعہ کے ذریعے تصدیق کر سکتا ہے۔
یہ گائیڈ پروکیورمنٹ ٹیموں کے لیے لکھی گئی ہے جو بلاک بنانے والی مشین کا جائزہ لے رہی ہیں اور جنہیں یہ سمجھنے کی ضرورت ہے کہ لاگت میں کمی کہاں سے آتی ہے۔ یہ پیداواری لاگت کو پانچ لاگت والے ڈرائیوروں میں تقسیم کرتا ہے: خام مال کا فضلہ، سائیکل کا وقت اور توانائی، مزدوری اور دوبارہ کام، دیکھ بھال اور اسپیئر پارٹس، اور تفصیلات کے مطابق۔ ہر سیکشن ڈرائیور کی وضاحت کرتا ہے، وہ طریقہ کار جس کے ذریعے ایک QGM بلاک بنانے والی مشین اسے کم کرتی ہے، اور وہ ڈیٹا جس کی خریدار کو اثر کی تصدیق کے لیے درخواست کرنی چاہیے۔ پرQuangong مشینری کمپنی، لمیٹڈ، ہماری فیکٹری خریداروں کو سائیکل ٹائم ڈیٹا، ریجیکشن ریٹ ڈیٹا، اور تفصیلات کی دستاویزات کے ساتھ سپورٹ کرتی ہے، اور ہماری انجینئرنگ ٹیم کسی مخصوص پلانٹ کی لاگت کے ماڈل کا جائزہ لے سکتی ہے۔
بلاک پلانٹ میں خام مال کا فضلہ سب سے زیادہ قابل کنٹرول لاگت ہے کیونکہ ہر مسترد شدہ بلاک سیمنٹ، مجموعی، پانی اور اس کو ملانے اور ٹھیک کرنے کے لیے استعمال ہونے والی توانائی استعمال کرتا ہے۔ ایک پلانٹ جو روزانہ 10,000 بلاکس 5% رد کرنے کی شرح سے تیار کرتا ہے ہر روز 500 بلاکس مالیت کا مواد ضائع کر رہا ہے۔ ایک سال کے دوران، یہ مواد کے 150,000 بلاکس ہیں جن سے کوئی آمدنی نہیں ہوئی۔ لاگت صرف مواد نہیں ہے. مسترد کو سنبھالنا بھی محنت ہے، اسے ذخیرہ کرنے کی جگہ اور اس میں سرایت کرنے والی توانائی بھی۔ QGM بلاک بنانے والی مشین کا پہلا لاگت کم کرنے کا طریقہ کار یہ ہے کہ وہ تشکیل کے چکر کی مستقل مزاجی کو بہتر بنا کر اس مسترد ہونے کی شرح کو کم کر سکتا ہے۔
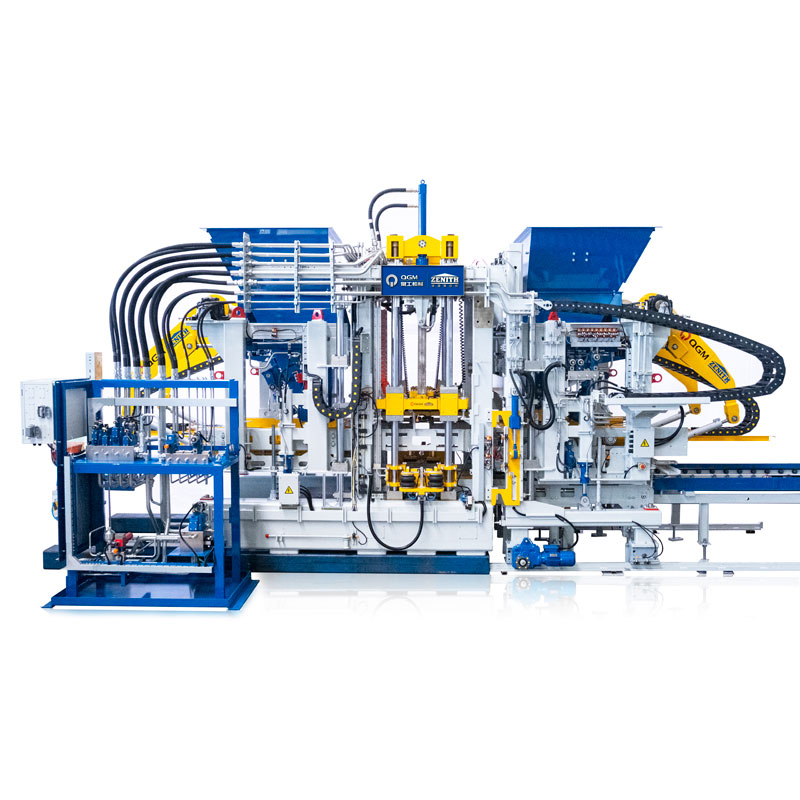
مستقل مزاجی تین ڈیزائن کی خصوصیات سے آتی ہے۔ پہلا کمپن سسٹم ہے۔ سایڈست طول و عرض کے ساتھ ایک کنٹرول شدہ ہائی فریکوئنسی کمپن مکس کو یکساں طور پر مولڈ کو بھرنے اور مستقل کثافت تک پہنچنے کی اجازت دیتی ہے۔ دوسرا ہائیڈرولک پریسنگ سسٹم ہے۔ دبانے والی قوت کو ایک کنٹرول شدہ پروفائل کے ساتھ لاگو کیا جاتا ہے، لہذا بلاک کی اونچائی اور کثافت سائیکل سے سائیکل تک دہرائی جا سکتی ہے۔ تیسرا بند لوپ کنٹرول ہے۔ مشین سائیکل کی نگرانی کرتی ہے اور ریئل ٹائم میں پیرامیٹرز کو ایڈجسٹ کرتی ہے، اس لیے مکس نمی یا مجموعی درجہ بندی میں تبدیلی خود بخود رد نہیں کرتی ہے۔ نیچے دی گئی جدول ایک عام پلانٹ میں مسترد ہونے کی شرح میں کمی کے لاگت کے اثرات کو ظاہر کرتی ہے۔
| لاگت کا آئٹم | 5% مسترد ہونے کی شرح | 1% مسترد ہونے کی شرح | سالانہ بچت |
| روزانہ کی پیداوار | 10,000 بلاکس | 10,000 بلاکس | کوئی تبدیلی نہیں۔ |
| روزانہ مسترد کرتا ہے۔ | 500 بلاکس | 100 بلاکس | 400 بلاکس |
| خام مال فی بلاک | 0.02 ٹی | 0.02 ٹی | 8 ٹی فی دن |
| سالانہ خام مال کا فضلہ | 3,000 ٹی | 600 ٹی | 2,400 ٹی |
| سیمنٹ کی قیمت 100/t | 300,000 | 60,000 | 240,000 |
| ہینڈلنگ اور ضائع کرنے کی لاگت | اعلی | کم | اضافی بچت |
خریدار کے لیے، مسترد ہونے کی شرح کے دعوے کی حمایت کسی بروشر کے بیان سے نہیں، موازنہ پلانٹ کے ڈیٹا سے ہونی چاہیے۔ ڈیٹا میں بلاک کی قسم، مکس ڈیزائن، مولڈ کی قسم، اور آپریٹنگ حالات شامل ہونے چاہئیں۔ ایک QGM بلاک بنانے والی مشین جو تقابلی پلانٹ میں مسترد ہونے کی شرح کو 5% سے کم کر کے 1% کر دیتی ہے ایک مشین ہے جو خریدار کے پلانٹ میں بچت فراہم کر سکتی ہے، بشرطیکہ مکس اور مولڈ مماثل ہوں۔Quangong مشینری کمپنی، لمیٹڈیہ ڈیٹا زیر غور مشین ماڈلز کے لیے فراہم کرتا ہے، اور ہماری فیکٹری ایک اہم پروجیکٹ کے لیے آزمائشی پیداوار کا انتظام کر سکتی ہے۔
سائیکل کا وقت محنت اور توانائی کی لاگت کو متاثر کرتا ہے کیونکہ پلانٹ کی پیداوار سائیکل کے وقت اور آپریٹنگ اوقات کی تعداد کی پیداوار ہے۔ ایک مشین جو ہر 15 سیکنڈ میں ایک پیلیٹ تیار کرتی ہے وہ فی گھنٹہ 240 پیلیٹ تیار کرتی ہے۔ ایک مشین جو ہر 20 سیکنڈ میں ایک پیلیٹ تیار کرتی ہے وہ فی گھنٹہ 180 پیلیٹ تیار کرتی ہے۔ فرق 60 پیلیٹ فی گھنٹہ، یا 8 گھنٹے کی شفٹ میں 480 پیلیٹ ہے۔ اگر ہر پیلیٹ میں 8 بلاکس ہوتے ہیں تو فرق 3,840 بلاکس فی شفٹ ہے۔ فی بلاک مزدوری کی قیمت گرتی ہے کیونکہ وہی عملہ زیادہ بلاکس تیار کرتا ہے۔ فی بلاک توانائی کی قیمت بھی گرتی ہے کیونکہ پلانٹ کی توانائی کی مقررہ طلب زیادہ پیداوار پر پھیلی ہوئی ہے۔ QGM بلاک بنانے والی مشین تیز وائبریشن، تیز دبانے، اور تیز پیلیٹ ہینڈلنگ کے ذریعے سائیکل کے وقت کو کم کرتی ہے، اور یہ زیادہ موثر ہائیڈرولک اور وائبریشن سسٹم کے ذریعے فی بلاک کی توانائی کو کم کرتی ہے۔
ذیل میں کام کی گئی مثال سے پتہ چلتا ہے کہ کس طرح سائیکل کے وقت میں کمی دو شفٹوں میں چلنے والے پلانٹ کی لاگت میں کمی میں ترجمہ کرتی ہے۔
نیچے دی گئی جدول سائیکل کے وقت کا موازنہ اور اس کے نتیجے میں لاگت کا اثر پیش کرتی ہے۔
| پیرامیٹر | بیس لائن مشین | کیو جی ایم بلاک بنانے والی مشین | اثر |
| سائیکل کا وقت | 20 سیکنڈ | 15 سیکنڈ | 25% چھوٹا |
| فی pallet بلاکس | 8 | 8 | ایک ہی |
| روزانہ آؤٹ پٹ | 20,736 | 27,648 | 33 فیصد زیادہ |
| لیبر کی قیمت فی بلاک | بیس لائن | 25% کم | وہی عملہ، زیادہ پیداوار |
| فی بلاک توانائی کی قیمت | بیس لائن | زیریں | زیادہ پیداوار پر فکسڈ ڈیمانڈ پھیل گئی۔ |
خریدار کے لیے، سائیکل کے وقت کے دعوے کی تصدیق خریدار کے مکس اور مولڈ حالات کے تحت وقتی مطالعہ کے ساتھ کی جانی چاہیے۔ ٹائم اسٹڈی میں کمپن کا وقت، دبانے کا وقت، پیلیٹ کی منتقلی کا وقت، اور بیکار وقت کو ریکارڈ کرنا چاہیے۔ ایک QGM بلاک بنانے والی مشین جو مظاہرے میں 15 سیکنڈ سائیکل حاصل کرتی ہے اگر مکس مختلف ہو یا پیلیٹ ہینڈلنگ سست ہو تو خریدار کے پلانٹ میں ایک مختلف سائیکل حاصل کر سکتی ہے۔ Quangong Machinery Co., Ltd. ہر ماڈل کے لیے سائیکل ٹائم ڈیٹا فراہم کرتا ہے، اور ہمارے سائیکل ٹائم ڈیٹا کو خریداری سے پہلے لاگت کا ماڈل بنانے کے لیے استعمال کیا جا سکتا ہے۔
آٹومیشن تبدیلی پیدا کرنے والے دستی کاموں کو ہٹا کر محنت اور دوبارہ کام کو کم کرتی ہے۔ ایک بلاک پلانٹ میں، دستی کاموں میں مولڈ چینج اوور، پیلیٹ ہینڈلنگ، مکس نمی ایڈجسٹمنٹ، اور بلاک انسپکشن شامل ہیں۔ ہر دستی کام تغیر کا ایک ذریعہ متعارف کراتا ہے۔ ایک سڑنا جو صحیح طریقے سے نہیں بیٹھا ہے ایک جہتی خرابی پیدا کرتا ہے۔ ایک پیلیٹ جو سیدھ میں نہیں ہے ایک بلاک تیار کرتا ہے جو منتقلی کے دوران خراب ہوتا ہے۔ ایک مرکب جو نمی کے لیے ایڈجسٹ نہیں کیا جاتا ہے ایک بلاک پیدا کرتا ہے جو بہت گیلا یا بہت خشک ہوتا ہے۔ ایک QGM بلاک بنانے والی مشین خود کار مولڈ کلیمپنگ، خودکار پیلیٹ ٹرانسفر، اور کلوز لوپ مکس کنٹرول کے ذریعے ان تغیرات کو کم کرتی ہے۔ نتیجہ فی بلاک کم مزدوری اور دستی غلطی سے کم مسترد۔
ذیل میں کام کا نقشہ اہم پیداواری کاموں کے لیے دستی اور خودکار طریقوں کا موازنہ کرتا ہے۔
| پروڈکشن ٹاسک | دستی نقطہ نظر | QGM بلاک بنانے والی مشین کا نقطہ نظر | لاگت کا اثر |
| مولڈ تبدیلی | دستی بولٹ، 20-30 منٹ | ہائیڈرولک کلیمپنگ، 5-10 منٹ | کم ڈاؤن ٹائم، کم محنت |
| پیلیٹ ہینڈلنگ | دستی یا نیم خودکار | خودکار منتقلی اور اسٹیکنگ | کم آپریٹرز، کم نقصان |
| نمی کی ایڈجسٹمنٹ کو مکس کریں۔ | آپریٹر کا فیصلہ | سینسر کی رائے اور ہدایت کنٹرول | کم گیلے یا خشک رد |
| بلاک معائنہ | دستی نمونے لینے | عمل میں نگرانی اور الارم | پہلے پتہ لگانا، کم دوبارہ کام کرنا |
مزدور کی بچت صرف آپریٹرز کی تعداد نہیں ہے۔ یہ لائن چلانے کے لیے درکار مہارت کی سطح بھی ہے۔ دستی لائن کا انحصار ایک تجربہ کار آپریٹر پر ہوتا ہے جو مکس اور مولڈ سیٹنگ کا فیصلہ کر سکتا ہے۔ ایک خودکار لائن ایک ٹیکنیشن پر منحصر ہے جو کنٹرول اسکرین کی نگرانی کر سکتا ہے اور الارم کا جواب دے سکتا ہے۔ دوسرا کردار تربیت دینا آسان اور بدلنا آسان ہے۔ لیبر مارکیٹ میں ایک پلانٹ کے لیے جہاں تجربہ کار آپریٹرز کی کمی ہے، یہ لاگت کا ایک اہم فائدہ ہے۔ خودکار مولڈ کلیمپنگ اور پیلیٹ ہینڈلنگ والی QGM بلاک بنانے والی مشین آپریٹر کی مہارت پر انحصار کو کم کرتی ہے اور پیداواری لاگت کو مستحکم کرتی ہے۔
QGM میں، ہماری فیکٹری خریداروں کو ٹاسک میپ اور مجوزہ لائن کے لیے لیبر کے تخمینے کے ساتھ سپورٹ کرتی ہے۔ تخمینہ میں فی شفٹ آپریٹرز کی تعداد، مہارت کی سطح، اور دوبارہ کام کی متوقع شرح کو بیان کرنا چاہیے۔ مقصد یہ ہے کہ خریدار کو فی بلاک ایک حقیقت پسندانہ لیبر لاگت فراہم کی جائے، نظریاتی نمبر نہیں۔ ہماری فیکٹری اسی طرح کی آٹومیشن لیول والے پودوں سے حوالہ جات بھی فراہم کر سکتی ہے تاکہ خریدار تخمینہ کی توثیق کر سکے۔
دیکھ بھال اور اسپیئر پارٹس کل لاگت کو متاثر کرتے ہیں کیونکہ ایک بلاک مشین ایک ہائی سائیکل اثاثہ ہے۔ وائبریشن سسٹم، ہائیڈرولک سسٹم، مولڈ، اور پیلیٹ ٹرانسفر سسٹم سبھی وقت کے ساتھ پہنتے ہیں۔ ایک مشین جس کی قیمت خرید کم ہے لیکن زیادہ دیکھ بھال کی لاگت اس کی سروس لائف پر زیادہ قیمت خرید اور کم دیکھ بھال کی لاگت والی مشین سے زیادہ مہنگی ہو سکتی ہے۔ QGM بلاک بنانے والی مشین تین ڈیزائن کے انتخاب کے ذریعے دیکھ بھال کی لاگت کو کم کرتی ہے: بدلنے کے قابل پہننے والے پرزے، قابل رسائی سروس پوائنٹس، اور ایک کنٹرول سسٹم جو پیشین گوئی کی دیکھ بھال کے لیے درکار آپریٹنگ ڈیٹا کو ریکارڈ کرتا ہے۔ نتیجہ کم غیر منصوبہ بند ڈاون ٹائم اور اثاثہ زندگی پر فی بلاک کم لاگت ہے۔
نیچے لاگت کا میٹرکس پانچ سال کی مدت میں کم لاگت والی مشین اور QGM بلاک بنانے والی مشین کے دیکھ بھال کی لاگت کے ڈرائیوروں کا موازنہ کرتا ہے۔
| لاگت والا ڈرائیور | کم لاگت والی مشین | کیو جی ایم بلاک بنانے والی مشین | اثر |
| حصہ متبادل پہنو | بار بار، غیر معیاری حصوں | معیاری، تبدیل کرنے والے حصے | کم حصوں کی قیمت، کم ڈاؤن ٹائم |
| ہائیڈرولک سروس | سیل کی ناکامی، تیل کی آلودگی | فلٹرڈ سسٹم، قابل رسائی سروس پوائنٹس | کم ناکامیاں، کم تیل کی قیمت |
| وائبریشن سسٹم | برداشت میں ناکامی، غیر متوازن شافٹ | ہیوی ڈیوٹی بیرنگ، متوازن شافٹ | طویل سروس وقفہ |
| غیر منصوبہ بند ڈاؤن ٹائم | زیادہ، حصہ کی عدم دستیابی کی وجہ سے | کم، معیاری حصوں اور ڈیٹا کی وجہ سے | کم پیداواری لاگت |
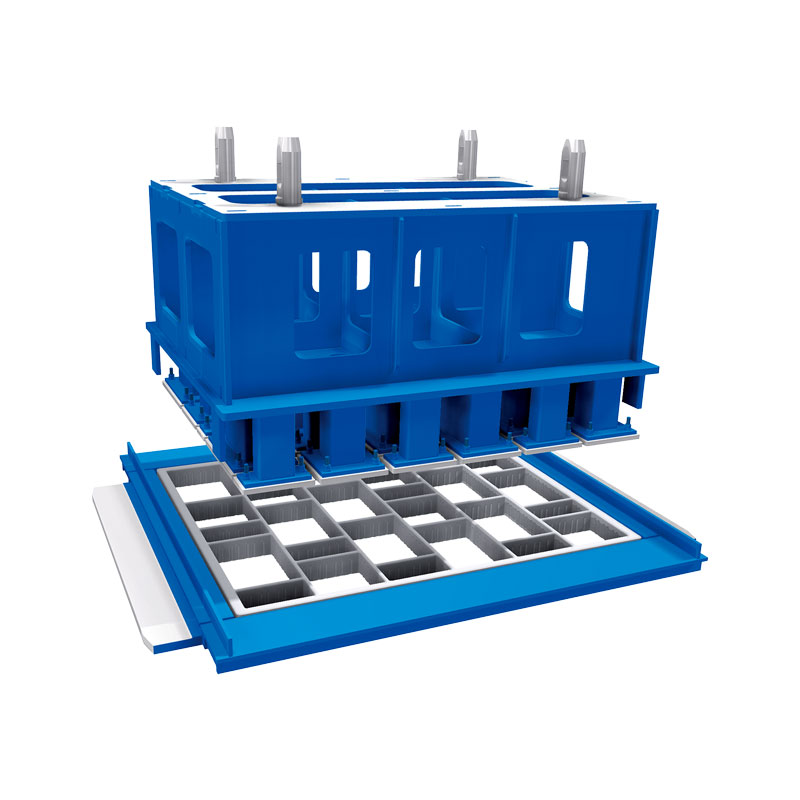
| مولڈ لائف | مختصر، ناقص صف بندی کی وجہ سے | لمبا، عین مطابق کلیمپنگ کی وجہ سے | کم مولڈ لاگت فی بلاک |
سب سے اہم دیکھ بھال کی لاگت اکثر غیر منصوبہ بند ڈاون ٹائم ہوتی ہے، پرزے نہیں۔ ایک مشین جو جمعہ کی دوپہر کو ناکام ہو جاتی ہے اور ایک حصے کے لیے پیر تک انتظار کرتی ہے تین دن کی پیداوار کھو دیتی ہے۔ معیاری پرزوں والی مشین اور مقامی سروس نیٹ ورک کو گھنٹوں میں ٹھیک کیا جا سکتا ہے۔ QGM بلاک بنانے والی مشین معیاری پرزوں اور دستاویزی خدمت کے طریقہ کار کے ساتھ ڈیزائن کی گئی ہے، اس لیے ڈاؤن ٹائم کا اندازہ لگایا جا سکتا ہے اور مرمت تیز ہے۔ ہمارے دیکھ بھال کے ڈیٹا کا استعمال کسی مخصوص پلانٹ کے لیے ڈاؤن ٹائم لاگت کا تخمینہ لگانے کے لیے کیا جا سکتا ہے۔
خریدار کے لیے، دیکھ بھال کی لاگت کو ملکیت کی کل لاگت میں شامل کیا جانا چاہیے، اسے علیحدہ بجٹ کے طور پر نہیں سمجھا جانا چاہیے۔ خریداری کے فیصلے میں پرزوں کی پانچ سالہ لاگت، لیبر، ڈاؤن ٹائم، اور کھوئی ہوئی پیداوار کا موازنہ کرنا چاہیے، نہ کہ صرف قیمت خرید کا۔ ہماری فیکٹری دیکھ بھال کا شیڈول، حصوں کی فہرست، اور زیر غور مشینوں کے لیے حوالہ ڈیٹا فراہم کر سکتی ہے۔ مقصد آرڈر دینے سے پہلے کل لاگت کو ظاہر کرنا ہے۔
تصریحات کا موازنہ پلانٹ کے پروڈکشن پلان سے کیا جانا چاہیے، نہ کہ عام بروشر سے۔ ایک مشین جو منصوبے کے لیے بڑی ہے اس پر غیر ضروری سرمایہ خرچ ہوگا۔ ایک مشین جس کا سائز چھوٹا ہے اسے اوور ٹائم کی ضرورت ہوگی اور وہ تیزی سے پہن جائے گی۔ موازنہ میں پیلیٹ کے سائز، فی پیلیٹ کے بلاکس، سائیکل کا وقت، وائبریشن پیرامیٹرز، ہائیڈرولک پریشر، انسٹال شدہ پاور، آٹومیشن لیول، اور مولڈ چینج سسٹم کا احاطہ کرنا چاہیے۔ مندرجہ ذیل جدول حصولی کے مقابلے کے لیے تصریح کا سکور کارڈ فراہم کرتا ہے۔
| تفصیلات | عام رینج | لاگت کی مطابقت | خریدار چیک |
| پیلیٹ کا سائز | 800 × 600 سے 1400 × 1200 ملی میٹر | فی سائیکل بلاکس کا تعین کرتا ہے۔ | پروڈکٹ مکس سے ملائیں۔ |
| فی pallet بلاکس | 6 سے 15 | براہ راست آؤٹ پٹ ضرب | مولڈ کے ساتھ تصدیق کریں۔ |
| سائیکل کا وقت | 12 سے 20 سیکنڈ | براہ راست لیبر اور توانائی ڈرائیور | ایک وقت مطالعہ کی درخواست کریں |
| کمپن فریکوئنسی | 5,500 سے 7,200 rpm | کثافت اور مسترد ہونے کی شرح کو متاثر کرتا ہے۔ | ایڈجسٹ ایبلٹی کی تصدیق کریں۔ |
| ہائیڈرولک دباؤ | 200 سے 280 بار | کثافت اور سڑنا کی زندگی کو متاثر کرتا ہے۔ | پریشر کنٹرول کی تصدیق کریں۔ |
| انسٹال شدہ پاور | 55 سے 110 کلو واٹ | فی بلاک توانائی کی قیمت | پاور ڈیٹا کی درخواست کریں۔ |
| آٹومیشن لیول | دستی سے مکمل طور پر خودکار | مزدوری اور دوبارہ کام کی لاگت | لیبر مارکیٹ سے میچ کریں۔ |
| مولڈ تبدیلی کا نظام | دستی سے ہائیڈرولک کوئیک کلیمپ | مصنوعات کی تبدیلیوں کے دوران ڈاؤن ٹائم | تبدیلی کے وقت کی تصدیق کریں۔ |
سکور کارڈ کم از کم دو مشین کے اختیارات اور خریدار کے اپنے پروڈکشن پلان کے لیے مکمل ہونا چاہیے۔ موازنہ میں سرمائے کی لاگت، تنصیب کی لاگت، متوقع پیداوار، مسترد ہونے کی شرح، مزدوری کی لاگت، توانائی کی لاگت، اور دیکھ بھال کی لاگت شامل ہونی چاہیے۔ فی بلاک سب سے کم کل لاگت والا آپشن صحیح انتخاب ہے، ضروری نہیں کہ سب سے کم قیمت قیمت والا آپشن ہو۔ ہماری فیکٹری تصریح کے اعداد و شمار اور زیر غور ماڈلز کے حوالہ لاگت کے اعداد و شمار کے ساتھ اس موازنہ کی حمایت کر سکتی ہے۔
تفصیلات کے جائزے میں خدمت کی اہلیت اور اسپیئر پارٹس کی دستیابی بھی شامل ہونی چاہیے۔ ایک ایسی مشین جس میں اعلیٰ تصریح ہوتی ہے لیکن مقامی پرزوں کی مدد نہیں ہوتی ہے وہ مشین ہے جو ڈاؤن ٹائم بنائے گی۔ ہماری فیکٹری پرزہ جات کی فہرست، سروس کا شیڈول، اور QGM بلاک بنانے والی مشین کے ماڈلز کے لیے مقامی معاونت کی معلومات فراہم کرتی ہے۔ مقصد صرف تکنیکی نہیں بلکہ موازنہ کو مکمل کرنا ہے۔
QGM بلاک بنانے والی مشین پانچ میکانزم کے ذریعے پیداواری لاگت کو کم کرتی ہے: کم خام مال کا فضلہ، کم سائیکل کا وقت، کم مزدوری اور دوبارہ کام، کم دیکھ بھال اور ڈاؤن ٹائم لاگت، اور ایک تصریح جو پلانٹ کے پیداواری منصوبے سے ملتی ہے۔ ہر میکانزم کی مقدار درست کی جا سکتی ہے، اور ہر ایک کی خریداری سے پہلے تصدیق کی جانی چاہیے۔ خریدار جو ان میکانزم کے ارد گرد لاگت کا ماڈل بناتا ہے وہ دیکھے گا کہ قیمت خرید فیصلے کا صرف ایک حصہ ہے۔ اثاثہ کی زندگی پر فی بلاک کی کل لاگت درست پیمائش ہے۔ ہماری فیکٹری خریداروں کو سائیکل ٹائم ڈیٹا، ریجیکشن ریٹ ڈیٹا، مینٹیننس شیڈول، اور اس ماڈل کو بنانے کے لیے درکار تفصیلات سکور کارڈ کے ساتھ سپورٹ کرتی ہے، اور ہماری تکنیکی ٹیم کسی مخصوص پلانٹ کی لاگت کے مطالعہ کا جائزہ لے سکتی ہے۔
اگر آپ کسی نئے پلانٹ یا صلاحیت میں توسیع کے لیے بلاک بنانے والی مشین کا جائزہ لے رہے ہیں، تو ٹیم سے رابطہ کریں تاکہ لاگت کے ماڈل کے ان پٹ اور زیر غور ماڈلز کے لیے تفصیلات کے ڈیٹا کی درخواست کریں۔ آرڈر دینے سے پہلے جائزہ مکمل کیا جا سکتا ہے، تاکہ فیصلہ صرف خریداری کی قیمت کے بجائے ملکیت کی کل لاگت پر مبنی ہو۔
سوال 1: کیو جی ایم بلاک بنانے والی مشین خام مال کے فضلے کو کیسے کم کرتی ہے؟
جواب: مشین بنانے کے چکر کی مستقل مزاجی کو بہتر بنا کر فضلہ کو کم کرتی ہے۔ کنٹرول شدہ ہائی فریکوئنسی وائبریشن مولڈ کو یکساں طور پر بھرتی ہے، ہائیڈرولک پریسنگ سسٹم ایک دوبارہ قابل قوت پروفائل کا اطلاق کرتا ہے، اور بند لوپ کنٹرول ریئل ٹائم میں پیرامیٹرز کو ایڈجسٹ کرتا ہے۔ نتیجہ مسترد ہونے کی شرح کم ہے، جس کا مطلب ہے کہ مسترد شدہ بلاکس میں کم سیمنٹ، مجموعی اور پانی ضائع ہو جاتا ہے۔
سوال 2: ایک خریدار کس سائیکل کے وقت میں بہتری کی توقع کر سکتا ہے؟
جواب: سائیکل کا وقت بلاک کی قسم، مولڈ، مکس، اور پیلیٹ ہینڈلنگ پر منحصر ہے۔ تقابلی پودوں میں، ایک QGM بلاک بنانے والی مشین اکثر 15 سیکنڈ کا سائیکل حاصل کرتی ہے جہاں ایک بیس لائن مشین 20 سیکنڈ حاصل کرتی ہے۔ خریدار کو لاگت کے ماڈل میں بہتری پر انحصار کرنے سے پہلے اصل مکس اور مولڈ حالات کے تحت وقتی مطالعہ کی درخواست کرنی چاہیے۔
سوال 3: آٹومیشن فی بلاک مزدوری کی لاگت کو کیسے کم کرتی ہے؟
جواب: آٹومیشن دستی کاموں جیسے مولڈ چینج اوور، پیلیٹ ہینڈلنگ، اور کنٹرولڈ سسٹم کے ساتھ مکس ایڈجسٹمنٹ کی جگہ لے کر لیبر لاگت کو کم کرتی ہے۔ ایک ہی عملہ فی شفٹ زیادہ بلاکس بنا سکتا ہے، اور لائن چلانے کے لیے درکار مہارت کی سطح کم ہے۔ نتیجہ فی بلاک مزدوری کی کم لاگت اور زیادہ مستحکم پیداواری عمل ہے۔
سوال 4: دیکھ بھال کی لاگت ملکیت کی کل لاگت کا حصہ کیوں ہے؟
جواب: دیکھ بھال کی لاگت میں حصے، مزدوری، اور غیر منصوبہ بند ٹائم ٹائم شامل ہے۔ کم قیمت والی مشین لیکن بار بار ناکام ہونے سے پرزوں کی قیمت سے زیادہ پیداواری وقت ضائع ہو سکتا ہے۔ ملکیت کی کل لاگت میں پرزہ جات کی متوقع کھپت، سروس کا وقفہ، اور اثاثہ کی زندگی پر ڈاؤن ٹائم لاگت شامل ہونی چاہیے۔
سوال 5: بلاک بنانے والی مشین خریدنے سے پہلے کن خصوصیات کا موازنہ کیا جانا چاہیے؟
جواب: پیلیٹ کے سائز، فی پیلیٹ کے بلاکس، سائیکل کا وقت، وائبریشن فریکوئنسی، ہائیڈرولک پریشر، انسٹال پاور، آٹومیشن لیول، اور مولڈ چینج سسٹم کا موازنہ کریں۔ پلانٹ کے پروڈکشن پلان سے موازنہ مکمل کریں اور ہر آپشن کے لیے فی بلاک کی کل لاگت کا حساب لگائیں۔ سپلائی کرنے والے سے تفصیلات کے ڈیٹا اور حوالہ لاگت کے ڈیٹا کی درخواست کریں۔
Quangong Machinery Co., Ltd سے آج ہی رابطہ کریں۔زیر غور QGM بلاک بنانے والی مشین کے ماڈلز کے لاگت کے ماڈل کے ان پٹ اور تفصیلات کے ڈیٹا کی درخواست کرنے کے لیے، اور اپنے بلاک پروڈکشن پلان کے لیے ملکیت کی کل لاگت پر تبادلہ خیال کرنے کے لیے۔